 当前位置:
除尘器骨架的选型要点与生产工艺解析
 发布时间:2026-06-18
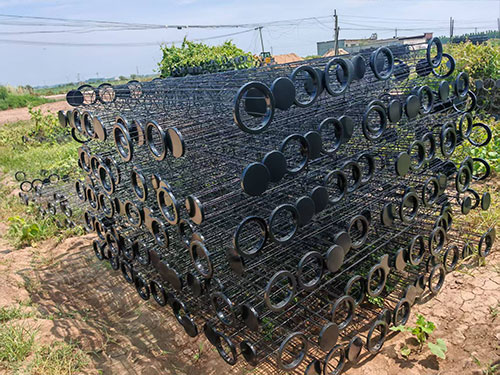
除尘器骨架作为袋式除尘器的核心支撑部件,其选型的正确性与生产工艺的规范性,直接影响布袋的过滤效果、使用寿命及除尘系统的整体运行稳定性。选型能骨架与布袋、工况准确适配,而成熟的生产工艺则是确定骨架结构强度、表面质量的基础。本文将系统梳理除尘器骨架的选型要点,详解核心生产工艺,为相关选型与生产认知提供实用参考。
除尘器骨架的选型需围绕工况需求、布袋适配、结构特性等核心维度展开,确定选型准确。工况适配是选型的主要前提,需根据处理烟气的温度、湿度、腐蚀性及粉尘特性针对性选择。在高温工况下,需选用高温材质的骨架,如不锈钢、高温合金等,避免普通碳钢骨架因高温变形、老化;在高湿、腐蚀性工况中,应选用经过防腐处理(如镀锌、喷塑、电泳)的碳钢骨架或不锈钢骨架,防止骨架锈蚀产生锈点划伤布袋,同时避免锈蚀产物堵塞滤料孔隙。对于含硬质颗粒、高磨损性粉尘的工况,需骨架表面光滑无毛刺,需要时可增加表面抛光处理,减少运行中与布袋的摩擦损耗。
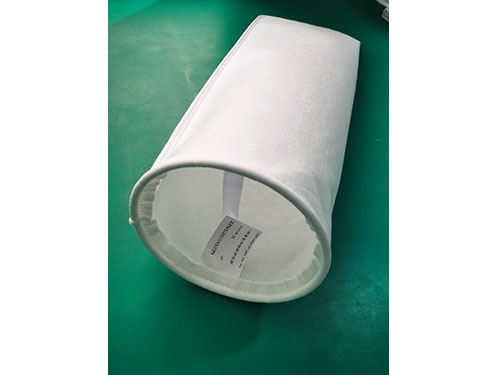
与布袋的准确适配是选型的关键核心。骨架的直径、长度、节距等尺寸需与布袋全部匹配,直径过大易过度撑开布袋,导致布袋纤维长期紧绷疲劳断裂;直径过小则骨架与布袋之间存在间隙,粉尘易在间隙内堆积,且清灰时气流冲击会引发二者反复摩擦,加速布袋磨损。骨架的节距设计需兼顾支撑稳定性与清灰效果,节距过大则布袋支撑力不足,易在负压作用下塌陷造成粉尘堵塞;节距过小则会增加与布袋的接触面积,提升摩擦损耗,同时阻碍气流流通影响清灰速率。此外,骨架的上口结构、花板连接处尺寸需与除尘设备的花板准确契合,避免间隙过大导致粉尘泄漏,或配合过紧增加安装难度。
结构强度与安装维护便利性也需纳入选型考量。骨架的结构强度需达到除尘系统的运行压力要求,是在高压、负压波动大的工况下,需选用壁厚适当、纵筋数量充足的骨架,防止骨架变形、坍塌。从安装维护角度,选择择用结构简单、拆装便捷的骨架类型,如抽屉式、快拆式结构,便于日常布袋替换与骨架检修;对于大型除尘设备,可选用分段式骨架,降低运输与安装难度。同时,骨架的焊接质量需主要关注,选型时需确认骨架焊接处无虚焊、脱焊,焊缝平整光滑,避免焊接缺陷导致骨架结构不稳定。
除尘器骨架的生产工艺涵盖原材料加工、成型焊接、表面处理等核心环节,各环节的工艺控制直接决定骨架品质。原材料筛选是生产的基础,需根据选型要求选用对应材质的线材或管材,确定原材料的化学成分、力学性能符合标准,避免因原材料杂质过多、强度不足导致骨架易变形、破损。原材料入库前需进行外观检查与性能抽检,去掉锈蚀、弯曲的原材料,确定生产基础质量。
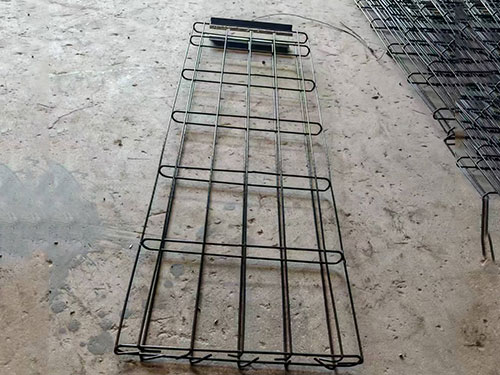
成型与焊接工艺是骨架成型的核心环节。先通过调直、切断设备将原材料加工成所需长度的纵筋与环筋,纵筋直线度达标,避免后续成型后骨架弯曲。成型过程中,通过用模具将纵筋与环筋按设定节距进行定位固定,确定骨架结构规整、尺寸准确。焊接工艺多采用自动焊接设备,部分复杂结构辅以手工补焊,自动焊接能确定焊缝均匀、,减少虚焊、漏焊等缺陷,同时提升生产速率。焊接完成后需对骨架进行整形校正,去掉焊接产生的变形,骨架的垂直度、直线度符合要求,避免因骨架弯曲导致安装后与布袋贴合不均。
表面处理工艺是提升骨架不易腐蚀性、光滑度的关键步骤,常见工艺包括镀锌、喷塑、电泳、抛光等。镀锌工艺分为热镀锌与电镀锌,热镀锌镀层厚度均匀、附着力强,适用于腐蚀性较不错的工况;电镀锌镀层较薄,成本相对较低,适用于常规轻度腐蚀工况。喷塑工艺是将粉末涂料均匀喷涂在骨架表面并高温固化,形成的涂层光滑平整、蚀性与性不错,且颜色可选,便于设备内部部件区分。电泳工艺形成的涂层均匀致密,附着力强,能覆盖骨架的边角、焊缝等复杂部位,提升整体防腐效果。对于要求高光滑度的骨架,需增加抛光工艺,通过机械抛光去掉骨架表面的毛刺、焊渣,使表面粗糙度达标,减少与布袋的摩擦损伤。
成品检验是生产工艺的然后环节,需对骨架的尺寸精度、焊接质量、表面处理效果进行全部检测。尺寸检测需使用用量具核对骨架的直径、长度、节距等关键尺寸,确定误差在允许范围内;焊接质量检测通过外观检查与敲击试验,排查虚焊、脱焊、焊缝毛刺等问题;表面处理效果检测包括涂层厚度测量、附着力测试、不易腐蚀性抽检等,表面涂层无脱落、气泡,性能符合工况要求。检验合格的骨架需进行分类包装,避免运输过程中碰撞变形、表面涂层损伤。
除尘器骨架的选型需准确把握工况适配、布袋匹配、结构强度及安装维护便利性等要点,生产工艺则需严格控制原材料筛选、成型焊接、表面处理及成品检验等环节。只有做好选型与生产工艺的双重把控,才能确定除尘器骨架具备优良的结构性能与使用稳定性,支撑布袋发挥过滤效能,延长布袋使用寿命,确定除尘系统长期速率不错稳定运行。
推荐产品
Product

备案号:冀ICP备18018781号-1
Copyright © 2018 - 2019 河北胜强环保设备有限公司 All Right Reserved.

本网站内容仅作信息展示,不构成任何承诺或保证。所有服务描述、技术参数以双方合同约定为准。本网站严格遵守广告法及相关法规,无虚假宣传或误导性内容;若有疏漏,欢迎联系客服指正。