 当前位置:
除尘器骨架生产过程中竖筋的作用解析
 发布时间:2026-02-05
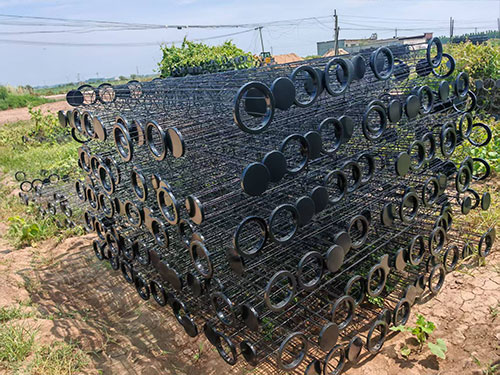
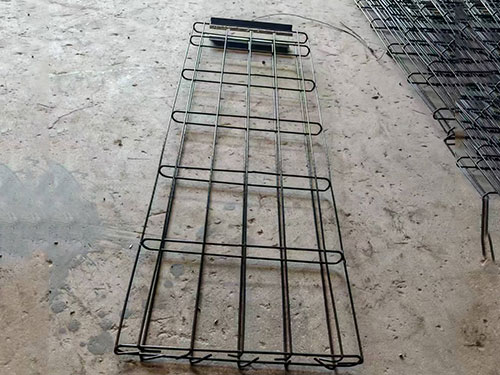
在除尘器骨架(滤袋框架)的生产体系中,竖筋作为核心结构部件,与环筋共同构成骨架的支撑框架,其设计、选材与加工质量直接决定骨架的整体性能。竖筋并非简单的 “连接部件”,而是在滤袋支撑、结构稳定、过滤速率确定及使用寿命延长等方面发挥着不可替代的作用。在生产过程中,竖筋的数量、直径、材质选择及焊接工艺,均需结合除尘器工况、滤袋规格进行准确设计。以下从结构支撑、滤袋保护、气流引导、工艺适配四个维度,详细解析除尘器骨架生产中竖筋的具体作用,以及生产环节中需关注的关键要点。
一、核心作用:滤袋的刚性支撑与形态维持
竖筋基础且关键的作用,是为除尘器布袋提供持续、均匀的刚性支撑,确定滤袋在过滤与清灰周期内保持稳定形态,避免因外力或自身重力发生变形、褶皱,这也是确定除尘速率的前提。
在生产过程中,竖筋的设计需匹配滤袋的长度与直径。对于长度超过 2 米的长滤袋骨架,若竖筋直径不足或数量过少,骨架易因刚性不足出现中部下垂,导致滤袋贴合、褶皱 —— 这种情况下,滤袋褶皱部位的粉尘难以被清灰系统清理,长期堆积会引发局部堵塞,不仅降低过滤面积,还会导致设备阻力升高。因此,生产时需根据滤袋长度确定竖筋规格:例如,长度 2-3 米的骨架,通常选用直径 4-5mm 的竖筋;长度 3 米以上的骨架,竖筋直径需增至 5-6mm,同时增加竖筋数量(从 6-8 根增至 8-10 根),通过增强纵向支撑力,避免骨架下垂导致滤袋变形。
此外,竖筋的直线度是生产过程中的关键质控点。若竖筋存在弯曲(直线度偏差超过 0.5mm/m),安装后会使滤袋局部受力不均,出现 “鼓包” 或 “凹陷”,不仅影响滤袋的过滤均匀性,还会导致清灰气流无法作用于凹陷部位,加速粉尘堆积。因此,在竖筋加工环节,需通过校直机对线材进行预处理,竖筋直线度达标后,再与环筋焊接成型,从生产源头确定滤袋支撑效果。
二、结构稳定:骨架整体强度的 “纵向骨架”
在除尘器骨架的结构体系中,竖筋承担着 “纵向骨架” 的功能,通过与环筋的焊接连接,将环筋的径向支撑力转化为整体结构强度,避免骨架在运输、安装及运行中出现整体变形或断裂。
从生产工艺来看,竖筋与环筋的焊接质量直接决定骨架稳定性。生产时,竖筋需与环筋形成垂直交叉结构,焊点需均匀分布(每根竖筋与每个环筋的焊接点不少于 1 处),且焊接强度需达到 “线材拉断时焊点不脱落” 的标准 —— 若焊点虚焊、漏焊,竖筋与环筋的连接会松动,骨架在受到运输颠簸、安装外力或运行振动时,易出现环筋移位、竖筋倾斜,导致整体结构散架。例如,在脉冲清灰过程中,气流会对骨架产生瞬时冲击力,若竖筋与环筋焊接不,冲击力会使环筋与竖筋脱离,骨架失去支撑能力,滤袋瞬间塌陷,引发粉尘泄漏。
同时,竖筋的数量与分布需遵循 “对称均匀” 原则。生产时,竖筋需沿骨架圆周方向均匀排布(如 6 根竖筋呈正六边形分布,8 根竖筋呈正八边形分布),若分布不均,骨架会因受力失衡出现 “偏向弯曲”—— 例如,某一侧竖筋数量过少,该侧的环筋支撑力不足,长期使用中易向该侧倾斜。因此,在骨架成型模具设计阶段,需预设竖筋定位槽,确定生产时竖筋位置准确、分布均匀,为骨架整体稳定性奠定基础。
三、滤袋保护:减少磨损与延长使用寿命
竖筋的设计与加工质量,直接影响滤袋的磨损程度,正确的竖筋结构可减少滤袋与骨架的摩擦,避免滤袋过早破损,延长其使用寿命,这也是生产过程中竖筋设计的重要考量因素。
起先,竖筋的表面光滑度是关键。生产时,竖筋线材需经过抛光或镀锌处理,表面无毛刺、无尖锐棱角(表面粗糙度 Ra≤1.6μm)—— 若竖筋表面存在毛刺,滤袋在安装或运行振动时,毛刺会刮擦滤袋纤维,是覆膜滤袋,覆膜层易被划伤,导致滤袋过滤精度下降;若竖筋端部未做 “倒角处理”,尖锐的端部会直接刺穿滤袋,引发粉尘泄漏。因此,在竖筋加工环节,需增加 “端部倒角” 与 “表面抛光” 工序,将竖筋两端打磨成圆弧状,表面抛光至光滑无毛刺,从生产端减少滤袋磨损风险。
其次,竖筋与滤袋的配合间隙需准确控制。生产时,骨架直径(由竖筋外侧尺寸决定)需与滤袋内径保持 3-5mm 的间隙 —— 若间隙过小,滤袋与竖筋贴合过紧,清灰时滤袋无法自由收缩,竖筋会对滤袋产生持续挤压摩擦;若间隙过大,滤袋在气流作用下会与竖筋频繁碰撞,加速磨损。因此,生产中需通过模具准确控制竖筋的外侧间距,确定骨架直径与滤袋内径的配合间隙符合设计要求,既避免贴合过紧,又防止碰撞磨损。
四、气流优化:辅助提升清灰与过滤速率
正确的竖筋结构可辅助优化除尘器内部的气流分布,提升清灰效果与过滤速率,这一作用常被忽视,但在生产设计中具有重要意义。
从清灰速率来看,竖筋的存在可避免滤袋过度贴近,为清灰气流提供 “通道”。生产时,竖筋的高度(即骨架的整体长度)需略短于滤袋长度(通常短 5-10mm),使滤袋底部与骨架底部之间形成微小空间 —— 在脉冲清灰时,气流可通过这一空间及竖筋之间的间隙,均匀作用于滤袋内壁,将滤袋表面的粉尘全部剥离;若竖筋长度与滤袋全部一致,滤袋底部被竖筋全部支撑,气流无法在底部形成循环,易导致滤袋底部粉尘堆积。因此,生产中需严格控制竖筋的切割长度,其与滤袋长度的匹配度,辅助提升清灰速率。
从过滤速率来看,竖筋的分布可引导气流均匀通过滤袋。生产时,竖筋与环筋形成的网格结构,可将滤袋分隔成多个 “立过滤区域”,避免气流因局部流速过快导致粉尘穿透滤袋。例如,在处理高浓度粉尘时,若无竖筋支撑,滤袋易因气流冲击出现局部鼓起,鼓起部位的过滤风速过高,粉尘易穿透纤维;而竖筋的存在可限制滤袋的鼓起幅度,使气流在滤袋表面均匀分布,确定过滤速率稳定。因此,生产中需根据粉尘浓度调整竖筋数量 —— 处理高浓度粉尘时,适当增加竖筋数量(如从 6 根增至 8 根),缩小网格间距,进一步优化气流分布。
五、生产适配:适配不同工况的定制化需求
在实际生产中,竖筋的材质、规格需根据除尘器的工况(如温度、腐蚀性、粉尘特性)进行定制化设计,骨架适配不同应用场景,这也是竖筋作用的延伸体现。
对于高温工况(如烟气温度超过 130℃),生产时需选用高温材质的竖筋(如不锈钢 304、316L 线材),若仍使用普通碳钢竖筋,高温会导致竖筋强度下降、氧化腐蚀,进而引发骨架弯曲;对于腐蚀性工况(如处理含硫、含氯烟气),需选用蚀性不错的竖筋(如不锈钢 316L、 Hastelloy 合金线材),避免竖筋被腐蚀后结构强度下降;对于处理粗颗粒粉尘的工况,需增加竖筋直径(如从 4mm 增至 6mm),增强竖筋的抗冲击能力,避免粉尘撞击导致竖筋变形。
此外,在特别结构的骨架生产中,竖筋还需进行异形加工。例如,针对锥形滤袋的骨架,竖筋需加工成锥形结构,确定与滤袋形态全部贴合;针对折叠滤袋的骨架,竖筋需设计成 “分段式”,避免影响滤袋的折叠展开。这些定制化的竖筋加工,需在生产前根据滤袋结构设计用模具,竖筋形态与滤袋、工况需求准确匹配,确定除尘器整体运行效果。
- 上一篇:镀锌除尘骨架的除尘机理和使用优点
- 下一篇:单机除尘器的检测技术要点和运行要点
推荐产品
Product

备案号:冀ICP备18018781号-1
Copyright © 2018 - 2019 河北胜强环保设备有限公司 All Right Reserved.

本网站内容仅作信息展示,不构成任何承诺或保证。所有服务描述、技术参数以双方合同约定为准。本网站严格遵守广告法及相关法规,无虚假宣传或误导性内容;若有疏漏,欢迎联系客服指正。