 当前位置:
多接头除尘骨架一体焊接成型工艺探析说明
 发布时间:2026-09-19
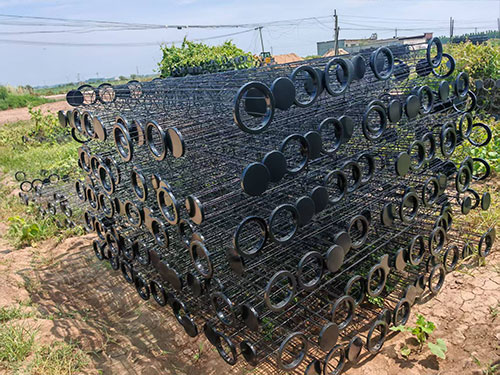
在工业除尘系统中,多接头除尘骨架作为支撑滤袋的核心构件,其焊接成型质量直接影响骨架的结构稳定性、受力均衡性及使用寿命。一体焊接成型工艺凭借接头连接、结构整体性强、受力传递均匀的优点,逐步替代守旧分段焊接工艺,解决了多接头骨架焊接处易开裂、变形、受力不均等问题。
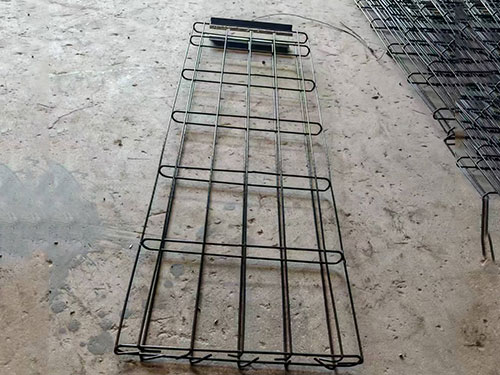
多接头除尘骨架一体焊接成型工艺,核心是将骨架本体、多组接头及纵筋、环筋等构件,通过准确定位、连续焊接的方式,一次性成型为完整构件,无需分段焊接与拼接,核心目标是提升骨架的结构整体性与焊接性,各接头受力均衡,避免焊接缺陷导致的骨架失效。与守旧分段焊接工艺相比,一体焊接成型工艺减少了焊接接头数量,降低了焊接缺陷的产生概率,同时提升了骨架的刚性与抗变形能力,愈适配工业除尘系统中复杂的载荷工况,但其对焊接设备精度、操作工艺及参数控制的要求愈为严格,需通过的工艺设计与准确的操作管控,确定成型质量。
一体焊接成型工艺的核心流程主要包括原材料预处理、构件准确定位、一体焊接、焊后处理四个环节,各环节紧密衔接、相互影响,共同决定骨架的焊接质量。原材料预处理是工艺基础,需对骨架基材、接头构件进行清洁处理,去掉表面油污、铁锈、氧化皮等杂质,避免杂质影响焊接接头的结合力,同时对构件进行校直处理,基材与接头的直线度,为后续定位与焊接奠定基础。预处理过程中,需严格控制清洁度与校直精度,避免因基材弯曲、表面杂质残留导致焊接错位、焊缝不等问题。
构件准确定位是一体焊接成型的关键,直接影响多接头骨架的尺寸精度与受力均衡性。多接头除尘骨架的接头数量多、分布密集,需采用用定位工装,将骨架本体、各接头、纵筋、环筋等构件准确固定,确定各接头位置偏差控制在正确范围,纵筋与环筋分布均匀,骨架整体尺寸符合设计要求。定位过程中,需借助准确测量工具,实时检测各构件的位置与尺寸,避免出现接头偏移、纵筋间距不均等问题,焊接后各接头受力均衡,骨架结构稳定。
一体焊接环节是工艺核心,需根据骨架材质与构件厚度,选择适当的焊接方式与工艺参数。常用的焊接方式包括二氧化碳气体保护焊、氩弧焊等,其中二氧化碳气体保护焊凭借焊接速率还不错、焊缝成型好、成本适中的优点,普遍应用于多接头除尘骨架一体焊接。焊接过程中,需严格控制焊接电流、电压、焊接速度及气体流量,焊接电流根据构件厚度调整为80~120A,电压控制在20~24V,焊接速度保持匀速,确定焊缝均匀、致密,无未焊透、夹渣、气孔等缺陷。同时,采用连续焊接方式,减少焊接中断,各接头与骨架本体的连接,提升结构整体性。
焊后处理是提升焊接质量、延长骨架使用寿命的重要环节,主要包括焊缝清理、去应力处理及表面打磨。焊接完成后,及时清理焊缝表面的焊渣、飞溅物,避免焊渣残留导致焊缝腐蚀;采用时效处理或振动时效方式,去掉焊接过程中产生的内应力,防止骨架冷却后出现变形、开裂;对焊缝及骨架表面进行打磨处理,去掉毛刺、锐边,确定表面光滑,避免划伤滤袋,同时提升骨架的防腐性能。
工艺应用中,常见的问题主要包括焊接缺陷、尺寸偏差及内应力过大,需针对性采取应对措施。针对未焊透、夹渣等焊接缺陷,需优化焊接参数,提升操作技能,焊接过程中熔池充足融合;针对尺寸偏差,需增加定位精度管控,优化定位工装,焊接过程中实时检测尺寸,及时调整;针对内应力过大,需优化焊后去应力处理工艺,延长时效处理时间,减少骨架变形风险。
多接头除尘骨架一体焊接成型工艺,通过优化流程、准确管控,提升了骨架的结构整体性、焊接性与受力均衡性,相比守旧分段焊接工艺具有明显优点。正确运用该工艺,严格把控各环节技术要点,及时解决工艺应用中的常见问题,既能提升多接头除尘骨架的生产质量,延长其使用寿命,又能确定除尘系统的稳定运行,降低设备维护成本。
- 上一篇:脉冲控制仪时序参数调节与清灰能耗细致化控制方案
- 下一篇:没有了
推荐产品
Product

备案号:冀ICP备18018781号-1
Copyright © 2018 - 2019 河北胜强环保设备有限公司 All Right Reserved.

本网站内容仅作信息展示,不构成任何承诺或保证。所有服务描述、技术参数以双方合同约定为准。本网站严格遵守广告法及相关法规,无虚假宣传或误导性内容;若有疏漏,欢迎联系客服指正。